Mon stage dans un laboratoire
Expérience Internationale
20 semaines
Contexte
La fabrication additive, également connue sous le nom d'impression 3D, représente un procédé de fabrication novateur permettant la réalisation de pièces d'une complexité remarquable. Dans le cadre de l'étude de ce procédé appliqué à la fabrication de pièces en titane, j'ai été chargé de participer à un projet visant à étudier un certain type de Titane (Confidentiel). J'ai pu réaliser la caractérisation des pièces après impression.
Sur cette page, je vous présenterai ce projet.
Tout d'abord le laboratoire :
Le laboratoire LOPFA, situé à Montréal, au Canada, se distingue par son expertise dans les procédés de fabrication. J'ai eu le privilège d'y travailler sous la supervision du Professeur Philippe Bocher. Ma décision de travailler à l'étranger vise à élargir mes horizons professionnels et à bénéficier d'une expérience enrichissante dans un contexte international.
Ensuite l'entreprise partenaire :
Avant mon intégration, l'entreprise AP&C avait déjà mandaté le laboratoire pour entreprendre une étude portant sur un type spécifique de titane. En tant que fabricants de la poudre de titane et disposant également d'un laboratoire de recherche affilié à leur département R&D, AP&C a eu la possibilité de m'accueillir au sein de leur infrastructure. Cette expérience m'a permis d'acquérir des compétences avancées dans l'utilisation du tomographe à rayons X.
Le projet
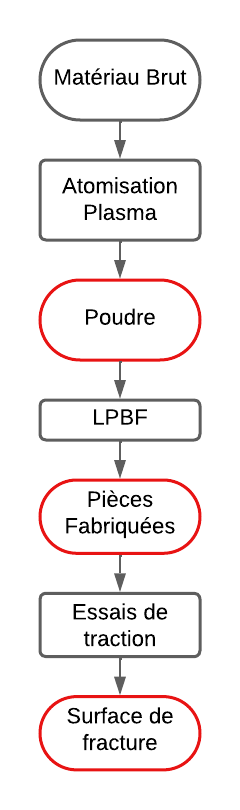
Lors de l'étude sur le titane à laquelle j'ai pu participer, chaque étape du cheminement du titane doit être rigoureusement contrôlée afin d'assurer une constance et d'avoir une justesse dans les résultats. Ce cheminement comprend plusieurs étapes que j'ai illustrées sur l'image sur la gauche. Les étapes sur lesquelles j'ai pu participer activement sont entourées en rouge.
Pour décrire rapidement les étapes, l'extraction et l'atomisation plasma (pour former la poudre) étaient prises en charge par l'entreprise AP&C. La qualité de la poudre produite était ensuite évaluée à la fois par le service qualité d'AP&C dans leur laboratoire et par moi-même afin de garantir sa conformité pour l'étude. Ensuite, cette poudre était acheminée vers un partenaire externe pour être utilisée dans le processus de fusion sur lit de poudre par laser, connu sous le nom de LPBF (Laser Powder Bed Fusion). Une fois les pièces fabriquées, elles étaient confiées à ma responsabilité pour être scannées à l'aide d'un scanner à rayons X, dans le but de détecter d'éventuels défauts d'impression, tels que des bulles d'air dans le matériau. Après les scans, les pièces étaient soumises à des tests mécaniques, notamment des essais de traction jusqu'à la rupture. Enfin, j'analysais les surfaces de fracture pour les comparer avec les scans et déterminer si j'avais pu anticiper les défauts à l'origine de la rupture.
La poudre
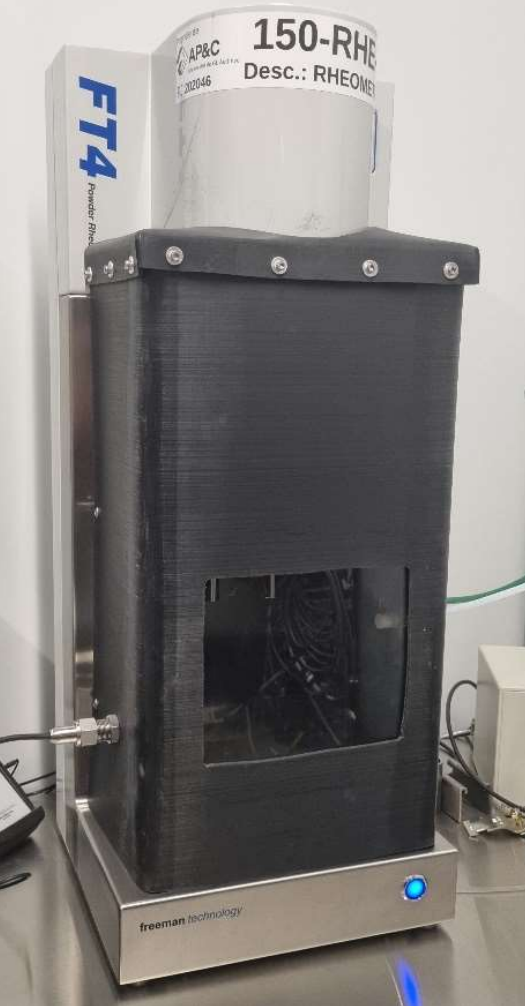
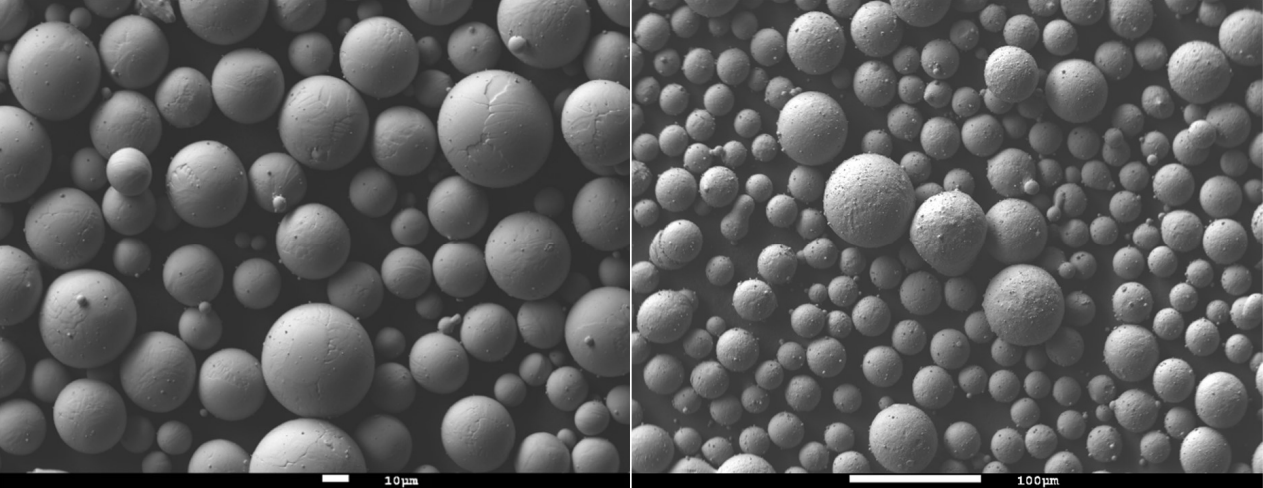
Comme évoqué précédemment, il était impératif de vérifier les différentes tailles de particules de poudre afin d'assurer une certaine uniformité tout au long de l'étude. J'ai donc acquis une expertise dans l'utilisation de l'équipement situé sur la gauche, à savoir un rhéomètre, afin de déterminer diverses propriétés des poudres, telles que la taille moyenne des grains, ainsi que les contraintes de déformation et les vitesses de déformation.
Ci-dessous vous pouvez voir une image avec échelle de la poudre.
Les scans des pièces fabriquées
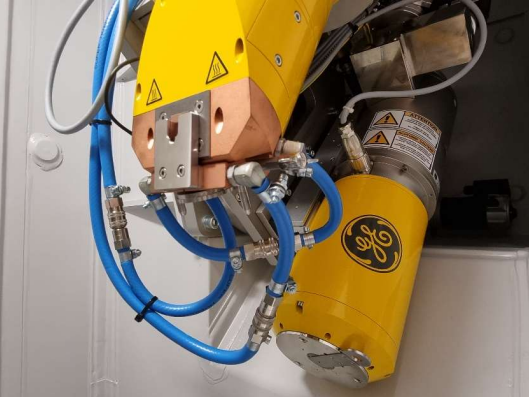
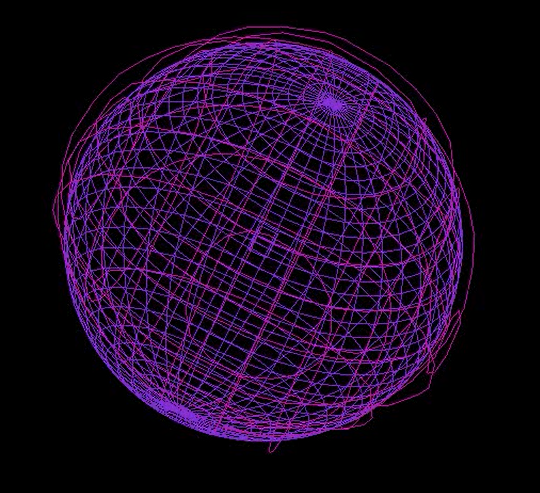
Une fois les pièces imprimées, j'ai utilisé un tomographe de la marque GE pour effectuer leur numérisation. Durant cette étape, j'ai identifié divers défauts, tels que des bulles d'air de différentes tailles. Je tiens à vous rassurer qu'il n'y a aucun risque associé à ces défauts dans des applications concrètes. Étant donné que cet équipement est situé dans le laboratoire de l'entreprise AP&C, j'ai pu élaborer une procédure opératoire normalisée (SOP - Standard Operating Procedure) pour détecter les défauts dans les pièces fabriquées.
Vous trouverez ci-dessous une image illustrant l'un des cas de bulles d'air que j'ai pu identifier.
La fractographie
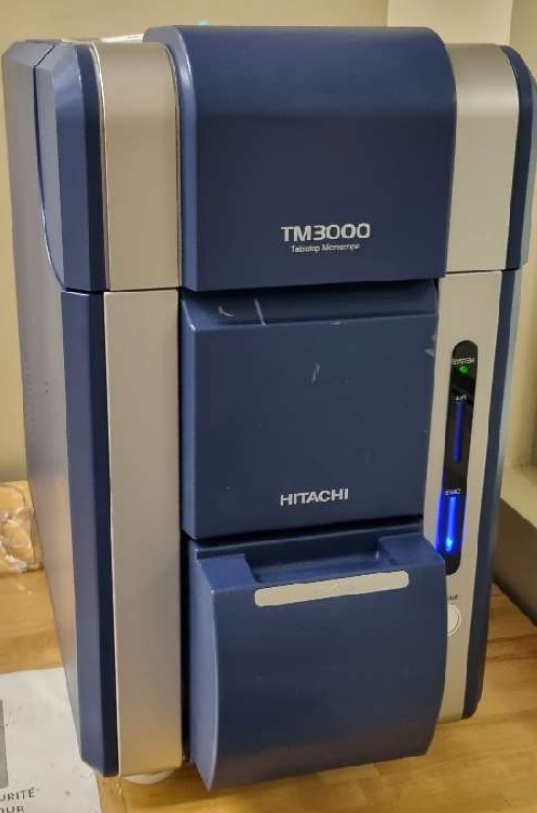
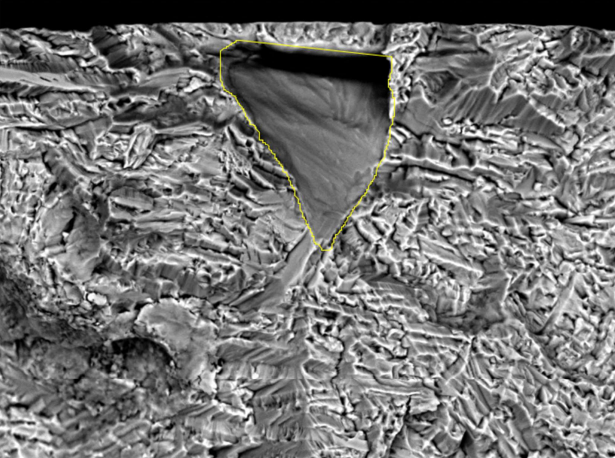
Enfin, une fois les tests mécaniques achevés, j'ai procédé à l'examen des surfaces de fractures à l'aide d'un microscope électronique à balayage (voir photo à gauche), offrant une plage de grossissement allant de x15 à x30 000. Cet outil m'a permis d'identifier les défauts à l'origine des ruptures sur mes pièces et de les mesurer avec précision, comme illustré sur la photo à droite.
Conclusion
J'ai fait d'importants progrès techniques dans la caractérisation des pièces en titane pour la fabrication additive, fournissant des données précieuses au laboratoire et à AP&C. Mon objectif était de mieux comprendre les propriétés du titane et d'améliorer les techniques de fabrication. Je crois que mes résultats aideront à éclairer les limites et les possibilités de la fabrication additive, tout en contribuant au développement de nouvelles méthodes pour les pièces en titane. Je suis fier de mes réalisations et impatient de continuer à contribuer à l'avenir.
Cette expérience a été très enrichissante pour moi sur le plan personnel. Travailler avec une technologie de pointe m'a permis d'approfondir ma compréhension du processus de recherche et développement. Je suis reconnaissant des responsabilités qui m'ont été confiées et fier des progrès réalisés. Ce stage a dépassé mes attentes et est devenu un objectif de carrière majeur. Passionné par la science et la technologie, j'ai toujours rêvé de contribuer à des projets de recherche importants. Je suis impatient de continuer à évoluer professionnellement dans ce domaine.